Kursy zgrzewania rur PE i PP w Katowicach i na Śląsku — doczołowe (HS), elektrooporowe (HM) i polifuzyjne (HD) wg PN-EN 13067
Szkolenia dla instalatorów sieci wodociągowych, kanalizacyjnych i gazowych, ekip montażowych oraz służb utrzymania ruchu. Zgrzewanie doczołowe, elektrooporowe i polifuzyjne — wg PN-EN 13067 i wymagań systemu producenta rur.
Tworzywa Zgrzewanie doczołowe — przekrój w ramie zgrzewarki
Kliknij element schematu
Każdy numer na rysunku ma opis — kliknij go albo wybierz z legendy.
Karta charakterystyki procesu · TL;DR Kursy zgrzewania rur z tworzyw — HS, HM, HD
Trzy techniki łączenia rur i kształtek z tworzyw: doczołowa (HS) i elektrooporowa (HM) dla sieci PE, polifuzyjna (HD) dla instalacji PP. Egzamin teoretyczny i praktyczny; cena po ustaleniu zakresu (liczba osób, zgrzewarki, średnice).
| Norma odniesienia | Kod procesu | Lokalizacja | Czas realizacji | Dokument końcowy | Zakres uprawnień |
|---|---|---|---|---|---|
| PN-EN 13067 · parametry wg DVS 2207-1 i instrukcji producenta | HS — zgrzewanie doczołowe elementem grzejnym (PE) | Katowice (zajęcia i egzamin) lub zakład klienta — cała Polska | Wymiar godzin w ofercie po ustaleniu zakresu; start w terminie grupowym albo w wybranym dniu (kurs indywidualny) | Dokument zgrzewacza — zakres i warunki wydania ustalane przed szkoleniem | Zakres 3.4 wg PN-EN 13067; zgrzewarki ręczne i automatyczne |
| PN-EN 13067 · instrukcja producenta kształtek | HM — zgrzewanie elektrooporowe (mufy i kształtki siodłowe) | Katowice (zajęcia i egzamin) lub zakład klienta — cała Polska | Wymiar godzin w ofercie po ustaleniu zakresu; start w terminie grupowym albo w wybranym dniu (kurs indywidualny) | Dokument zgrzewacza — zakres i warunki wydania ustalane przed szkoleniem | Zakres 3.6 wg PN-EN 13067; kształtki mufowe i siodłowe |
| PN-EN 13067 (proces HD) · forma egzaminu: wewnętrzny lub wg wymagań systemu producenta | HD — zgrzewanie polifuzyjne (mufowe elementem grzejnym), PP | Katowice (zajęcia i egzamin) lub zakład klienta — cała Polska | Wymiar godzin w ofercie po ustaleniu zakresu; start w terminie grupowym albo w wybranym dniu (kurs indywidualny) | Forma dokumentu uzgadniana przed szkoleniem | Instalacje wewnętrzne z PP — średnice i system producenta |
Konkretny zakres wydawany po egzaminie potwierdzamy przed szkoleniem — znaczenie zakresów 3.4, 3.6 i 3.8.
Trzy techniki łączenia rur z tworzyw
Zgrzewanie doczołowe rur PE
Struganie i osiowanie końcówek, temperatura płyty grzejnej, czas nagrzewania, zmiana elementu grzejnego, docisk i chłodzenie pod naciskiem. Praca zgrzewarką ręczną i automatyczną z rejestracją parametrów, ocena wypływki, protokół zgrzewu.
Parametry i przebieg HS → Zapytaj o kurs →Zgrzewanie elektrooporowe (mufy EF)
Skrobanie warstwy utlenionej, wyznaczenie głębokości wsunięcia, unieruchomienie w uchwycie, odczyt kodu kreskowego kształtki, czas zgrzewu i czas stygnięcia. Typowe błędy: brak skrobania, luz na rurze, ruch elementu podczas cyklu.
Parametry i przebieg HM → Zapytaj o kurs →Zgrzewanie polifuzyjne PP
Instalacje wewnętrzne z polipropylenu: dobór końcówek, czas nagrzewania kielicha i bosego końca, głębokość wsunięcia, czas korekty i stygnięcia. Najczęstsze wady: przegrzanie materiału i zarośnięty przekrój rury.
Zakres i przebieg HD → Zapytaj o kurs →HS — zgrzewanie doczołowe rur PE: symulator 3D od przygotowania do kontroli wypływki
Zgrzewarka z rurami PE w szczękach. Przejdź procedurę tak jak na budowie: osłona, mocowanie, struganie, kontrola osiowości i szczeliny, pomiar oporów ruchu i płyta grzejna, a potem cykl wg DVS 2207-1. Kroki przygotowania możesz pominąć — zobaczysz, jak odbije się to na zgrzewie. Faza zmiany biegnie w czasie rzeczywistym, model obracasz przeciągnięciem.
| Parametr | Wartość lub źródło |
|---|---|
| Norma kwalifikacji | PN-EN 13067 |
| Zakres na dokumencie | 3.4 — zgrzewanie doczołowe rur i kształtek z PE za pomocą zewnętrznego elementu grzejnego |
| Materiał | PE — rury i kształtki |
| Źródło ciepła | Zewnętrzna płyta grzejna (element grzejny) |
| Parametry cyklu | Temperatura płyty, nagrzewanie, zmiana, narastanie ciśnienia, chłodzenie pod naciskiem — wg DVS 2207-1 i instrukcji producenta |
| Przygotowanie | Struganie i osiowanie końcówek, kontrola szczeliny, pomiar oporów ruchu |
| Urządzenia | Zgrzewarki ręczne i automatyczne z rejestracją parametrów |
| Kontrola złącza | Ocena wypływki, protokół zgrzewu |
| Egzamin | Teoretyczny i praktyczny |
| Typowe zastosowanie | Magistrale wodociągowe i gazowe, przewierty, długie odcinki |
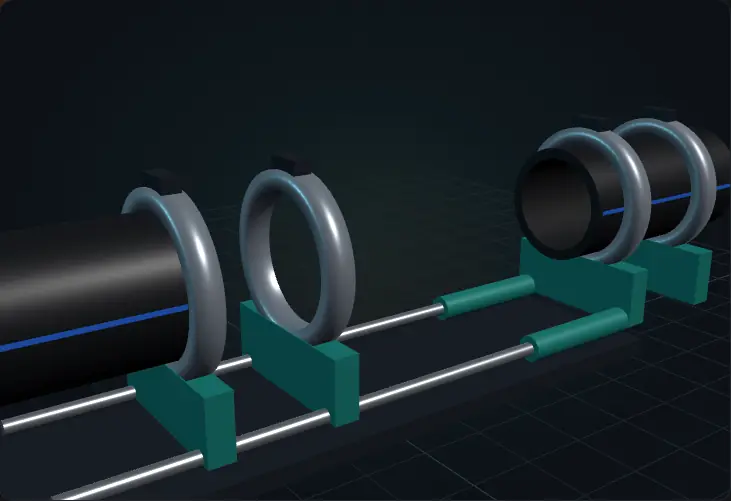
- Osłona i zaślepienie rur Namiot lub osłona przed wiatrem, opadami i słońcem; zaślepione dalsze końce rur — przeciąg wychładza czoła i płytę.
- Mocowanie w szczękach Rury podparte na rolkach, oznaczenia w jednej linii, wózek przesuwa się bez zacięć.
- Struganie czół Do uzyskania ciągłych wiórów z obu rur; potem usunięcie wiórów bez dotykania czół.
- Osiowość i szczelina Przesunięcie ścianek ≤ 10% e, szczelina ≤ 0,5 mm (d ≤ 355 mm) — inaczej korekta i ponowne struganie.
- Opory ruchu Pomiar przed każdym zgrzewem; wartość dodaje się do nastaw z tabeli zgrzewarki.
- Płyta grzejna 200–220 °C sprawdzone termometrem stykowym, powierzchnia oczyszczona.
- Wyrównanie 0,15 N/mm², aż na całym obwodzie powstanie wypływka o wysokości z tabeli.
- Nagrzewanie≤ 0,01 N/mm² przez ok. 10 × e sekund — ciepło wnika w ściankę.
- Zmiana Odsunięcie, wyjęcie płyty i zetknięcie czół w czasie nie dłuższym niż z tabeli.
- Narastanie ciśnienia Liniowo do 0,15 N/mm² w czasie z tabeli — bez uderzenia.
- Chłodzenie Pod pełnym ciśnieniem, w szczękach, przez minimalny czas z tabeli.
- Kontrola i protokół Wypływka podwójna i równomierna, rowek K powyżej powierzchni rury; parametry do protokołu.
Wartości orientacyjne wg DVS 2207-1 dla PE 80 i PE 100 (pełna tabela w poradniku parametrów). *Manometr przykładowej zgrzewarki o powierzchni tłoków 3,14 cm² (d ≤ 160), 6,26 cm² (d ≤ 315) lub 15,9 cm² — Twoja maszyna ma własną tabelę nastaw. Wiążące są instrukcja zgrzewania (WPS) i karta zgrzewarki. Wyrównanie i narastanie ×4, nagrzewanie ×10, chłodzenie ×60; wypływka pokazana w powiększeniu.
HM — zgrzewanie elektrooporowe: ciepło z wnętrza mufy
W zgrzewaniu doczołowym ciepło dostarcza zewnętrzna płyta — schemat masz na górze strony. W elektrooporowym źródłem ciepła jest spirala wtopiona w mufę.
| Parametr | Wartość lub źródło |
|---|---|
| Norma kwalifikacji | PN-EN 13067 |
| Zakres na dokumencie | 3.6 — zgrzewanie elektrooporowe mufami i kształtkami siodłowymi |
| Materiał | PE; rury PP — tylko tam, gdzie metodę przewiduje producent danego systemu |
| Źródło ciepła | Spirala grzewcza wtopiona w mufę |
| Parametry cyklu | Czas zgrzewu i czas stygnięcia — zgrzewarka odczytuje je z kodu kreskowego kształtki; instrukcja producenta kształtek |
| Przygotowanie | Skrobanie warstwy utlenionej, wyznaczenie głębokości wsunięcia, unieruchomienie w uchwycie |
| Kontrola złącza | Wskaźniki wypływu (potwierdzenie wizualne) i protokół zapisany przez zgrzewarkę |
| Egzamin | Teoretyczny i praktyczny |
| Typowe zastosowanie | Przyłącza, naprawy, montaż w wykopie i w ciasnych miejscach |
Tworzywa Zgrzewanie elektrooporowe — przekrój mufy
Kliknij element schematu
Każdy numer na rysunku ma opis — kliknij go albo wybierz z legendy.
HD — zgrzewanie polifuzyjne (mufowe) rur i kształtek PP
Bosy koniec rury i kielich kształtki nagrzewa się jednocześnie na nasadkach elementu grzejnego — trzpieniu i tulei. Po czasie nagrzewania oba elementy zdejmuje się z grzałki i od razu wsuwa osiowo na wyznaczoną głębokość, bez obracania. Krótki czas korekty pozwala wyrównać ustawienie, potem złącze stygnie bez obciążania. Temperaturę, czasy i głębokości podaje producent systemu w tabelach dla każdej średnicy.
| Parametr | Wartość lub źródło |
|---|---|
| Norma odniesienia | PN-EN 13067 (proces HD); formę egzaminu i dokumentu dla instalacji PP ustalamy przed szkoleniem — egzamin wewnętrzny albo wg wymagań systemu producenta |
| Materiał | PP — rury i kształtki instalacji wewnętrznych |
| Źródło ciepła | Element grzejny z nasadkami: trzpień i tuleja |
| Parametry cyklu | Temperatura elementu grzejnego, czas nagrzewania, głębokość wsunięcia, czas korekty i chłodzenia — z tabel producenta systemu dla każdej średnicy |
| Przygotowanie | Cięcie prostopadłe do osi, oznaczenie głębokości wsunięcia, czyste nasadki; przy rurach stabilizowanych — usunięcie warstwy zewnętrznej, jeśli wymaga tego system |
| Kontrola złącza | Równomierny wałek na obwodzie, zgodność z instrukcją systemu |
| Typowe wady | Przegrzanie (wewnętrzny wałek zawężający przekrój), niedogrzanie, ruch lub obracanie elementów |
Przygotowanie
Cięcie prostopadłe do osi, oznaczenie głębokości wsunięcia, czyste i nieuszkodzone nasadki; przy rurach stabilizowanych warstwą aluminium — usunięcie warstwy zewnętrznej, jeśli wymaga tego system.
Nagrzewanie
Element grzejny w temperaturze roboczej z tabeli producenta, rura i kształtka wsuwane na nasadki jednocześnie i bez skręcania, czas liczony od pełnego wsunięcia.
Łączenie i korekta
Szybkie przełożenie, wsunięcie na zaznaczoną głębokość, korekta ustawienia tylko w dopuszczalnym czasie — bez obracania elementów.
Chłodzenie i ocena
Złącze bez obciążeń do końca czasu chłodzenia; ocena wizualna równomiernego wałka na obwodzie i zgodności z instrukcją systemu.
Przegrzanie
Zbyt długie nagrzewanie lub za głębokie wsunięcie tworzy wewnętrzny wałek, który zawęża przekrój rury — najczęstsza wada instalacji PP.
Niedogrzanie
Zbyt krótki czas lub zimne nasadki dają złącze bez pełnego zespolenia — szczelne przy próbie, ale słabe w eksploatacji.
Ruch i obracanie
Obrót elementów przy wsuwaniu albo obciążenie w czasie chłodzenia rozrywa strefę zespolenia.
Formę egzaminu i dokumentu dla instalacji PP ustalamy przed szkoleniem — egzamin wewnętrzny albo wg wymagań systemu producenta. Zgrzewanie elektrooporowe rur PP jest możliwe tylko tam, gdzie przewiduje je producent danego systemu.
Co decyduje o jakości zgrzewu
| Czynnik | Dlaczego jest istotny | Typowy błąd |
|---|---|---|
| Czystość | Tworzywo łączy się tylko powierzchnią świeżo przygotowaną | Dotknięcie strugniętego czoła ręką lub rękawicą |
| Struganie | Usuwa warstwę utlenioną i wyrównuje czoła | Zbyt długa przerwa między struganiem a zgrzewaniem |
| Osiowanie | Decyduje o pełnym przekroju nośnym złącza | Przesunięcie osi ponad dopuszczalną wartość |
| Temperatura | Za niska — brak zespolenia, za wysoka — degradacja materiału | Praca na nieskalibrowanej płycie grzejnej |
| Czas i ciśnienie | Wynikają ze średnicy, grubości ścianki i systemu | Przenoszenie parametrów z innego materiału lub urządzenia |
| Chłodzenie | Złącze musi pozostać unieruchomione do końca cyklu | Wyjęcie rury z uchwytu przed czasem |
Dla kogo są te kursy
Instalatorzy wod-kan i gazu, wykonawcy przyłączy, firmy budujące sieci wodociągowe i ciepłownicze, brygady utrzymania ruchu, uczestnicy przygotowujący się do wymagań inwestora lub gestora sieci.
Czego kurs nie obejmuje
Nie zastępuje instrukcji producenta konkretnego systemu rur i kształtek ani jego wymagań gwarancyjnych. Dla PP trzeba potwierdzić, czy producent danego systemu w ogóle przewiduje wybraną metodę łączenia.
Co dokładnie obejmuje dokument zgrzewacza
W zapytaniach inwestorów i gestorów sieci pojawiają się numery zakresów wg PN-EN 13067. Poniżej ich znaczenie — konkretny zakres wydawany po egzaminie potwierdzamy przed szkoleniem.
| Zakres | Czego dotyczy | Typowe zastosowanie |
|---|---|---|
| 3.4 | Zgrzewanie doczołowe rur i kształtek z PE za pomocą zewnętrznego elementu grzejnego | Magistrale wodociągowe i gazowe, przewierty, długie odcinki |
| 3.6 | Zgrzewanie elektrooporowe mufami i kształtkami siodłowymi | Przyłącza, naprawy, montaż w wykopie i w ciasnych miejscach |
| 3.8 | Pozostałe techniki i kombinacje ujęte w normie | Prace mieszane, instalacje technologiczne |
Ile trwa i co zawiera
Zgrzewanie doczołowe PE
| Zgrzewarki | ręczne i automatyczne |
| Egzamin | teoretyczny i praktyczny |
Zgrzewanie elektrooporowe (EF)
| Kształtki | mufowe i siodłowe |
| Egzamin | teoretyczny i praktyczny |
Kiedy najbliższy kurs? Wybierz termin i zapisz się
Terminy grupowe są wyróżnione w kalendarzu, a każdy inny dzień możesz wybrać jako start kursu indywidualnego. Zapis jest bez zaliczki — płacisz dopiero przed rozpoczęciem kursu, a termin potwierdzamy telefonicznie.
Co jeszcze może się przydać
Spawanie metali
Ekipa pracująca i z metalem, i z tworzywami — jeden dostawca szkoleń.
Przejdź do kursów spawania →Kto prowadzi kursy zgrzewania i na jakich zasadach
Zaplecze i kompetencje — sprawdzalne fakty
- Zajęcia praktyczne i egzaminy: Katowice
- Kursy i egzaminy prowadzimy w Katowicach, a dla zespołów — na terenie zakładu w całej Polsce, na sprzęcie i złączach firmy. Siedziba rejestrowa: ul. Wierzbowa 46 lok. 22, 40-169 Katowice. Szkolenia: 728 478 190.
- Badania NDT: VT, PT, MT, UT, RT
- Personel certyfikowany wg PN-EN ISO 9712, wyniki ocenia osoba z co najmniej 2. stopniem. Techniki wg PN-EN ISO 17637, 3452, 17638, 17640 i 17636; zakres własny i zlecany ustalamy przy zapytaniu — badania NDT.
- Badania makroskopowe zgładów
- Zgład szlifowany, polerowany i trawiony (PN-EN ISO 17639); protokół ze zdjęciem zgładu i oceną wg PN-EN ISO 5817 lub normy kwalifikowania, np. PN-EN ISO 15614-1.
- Nadzór, dokumentacja, audyty
- Inżynier ds. audytów, nadzoru i NDT: 601 592 069 — WPS (PN-EN ISO 15609-1), WPQR (PN-EN ISO 15614-1), przygotowanie do ISO 3834 i ZKP EN 1090 (EXC1–EXC3). Nie jesteśmy jednostką certyfikującą — certyfikat wydaje niezależna jednostka.
Więcej o ośrodku i obszarze działania: O nas.
Pytania o zgrzewanie rur
Czym różni się zgrzewanie doczołowe od elektrooporowego?
W doczołowym ciepło dostarcza zewnętrzna płyta grzejna, a rury łączy się czołami pod dociskiem. W elektrooporowym źródło ciepła znajduje się wewnątrz kształtki — spirala oporowa nagrzewa strefę styku rury i mufy. Doczołowe stosuje się przede wszystkim na dłuższych odcinkach i przy większych średnicach rur o tej samej grubości ścianki (SDR) — wymaga zgrzewarki ze szczękami, więc odcinki często łączy się na powierzchni i dopiero potem układa w wykopie. Elektrooporowe sprawdza się w ciasnych wykopach, przy przyłączach na kształtkach siodłowych, naprawach awaryjnych i wstawkach w istniejących sieciach, bo wystarczą mufa lub kształtka i zgrzewarka elektrooporowa — bez przesuwania rur w szczękach.
Czy kurs obejmuje obsługę zgrzewarek automatycznych?
Tak, zakres obejmuje pracę zgrzewarką ręczną i automatyczną z rejestracją parametrów. Konkretne modele urządzeń ustalamy przed szkoleniem, szczególnie przy zajęciach u klienta.
Czy zgrzewanie elektrooporowe działa dla rur PP?
Nie zawsze. Dla polipropylenu trzeba potwierdzić, czy producent danego systemu przewiduje tę metodę — nie jest ona uniwersalna dla wszystkich rur PP.
Po czym poznać wadliwy zgrzew doczołowy?
Ocena zaczyna się od wypływki: jej symetrii, kształtu i wielkości. Sam ładny wałek nie potwierdza jednak jakości całego połączenia — dlatego stosuje się badania uzupełniające, w tym makroskopowe.
Czy wydajecie dokument po kursie zgrzewania?
Zakres dokumentu i warunki jego wydania ustalamy przed szkoleniem, zgodnie z PN-EN 13067 i wymaganiami odbiorcy.
Kurs zgrzewacza rur PE, PP i PE-RC — uprawnienia do zgrzewania w wod-kan i gazownictwie
Kurs zgrzewania rur PE przygotowuje do pracy przy sieciach wodociągowych, kanalizacyjnych, ciepłowniczych i gazowych. Szkolimy z zgrzewania doczołowego (zgrzewarki ręczne, półautomatyczne i automatyczne, dobór parametrów, ciśnienie oporu ruchu, ocena wypływki), zgrzewania elektrooporowego kształtkami (mufy, trójniki siodłowe, nawiertki) oraz zgrzewania polifuzyjnego rur PP w instalacjach wewnętrznych.
Egzamin zgrzewacza tworzyw sztucznych prowadzimy wg PN-EN 13067. Uprawnienia do zgrzewania rur PE są wymagane przez wykonawców sieci, gazownie i wodociągi — pomagamy też w przedłużeniu kwalifikacji i w dokumentowaniu procesu (protokoły zgrzewania, WPS dla tworzyw).
Kursy zgrzewacza organizujemy w Katowicach i na budowie lub w bazie klienta: Katowice, Chorzów, Sosnowiec, Gliwice, Zabrze, Bytom, Ruda Śląska, Tychy, Mysłowice, Siemianowice Śląskie, Dąbrowa Górnicza, Jaworzno, Będzin, Czeladź, Piekary Śląskie, Mikołów, Rybnik, Jastrzębie-Zdrój, Bielsko-Biała, Częstochowa, Kraków, Oświęcim, Chrzanów, Olkusz, Opole i cała Polska.
Czy kurs zgrzewania rur PE obejmuje sieci gazowe?
Tak — omawiamy wymagania dla gazociągów PE, a zakres egzaminu dopasowujemy do średnic, SDR i metod stosowanych przez Twoją firmę.
Zapytaj o wycenę
Wystarczy telefon albo e-mail i dwa zdania o tym, co chcesz osiągnąć. Resztę ustalimy w rozmowie.
Specjalista ds. szkoleń
728 478 190
Inżynier ds. audytów, nadzoru i NDT
601 592 069
biuro(małpa)adweld.pl
Adweld Adam Jurek · ul. Wierzbowa 46 lok. 22, 40-169 Katowice
NIP 7681703225 · REGON 369970043